Adım sırası ve 10'ar artan numaralar
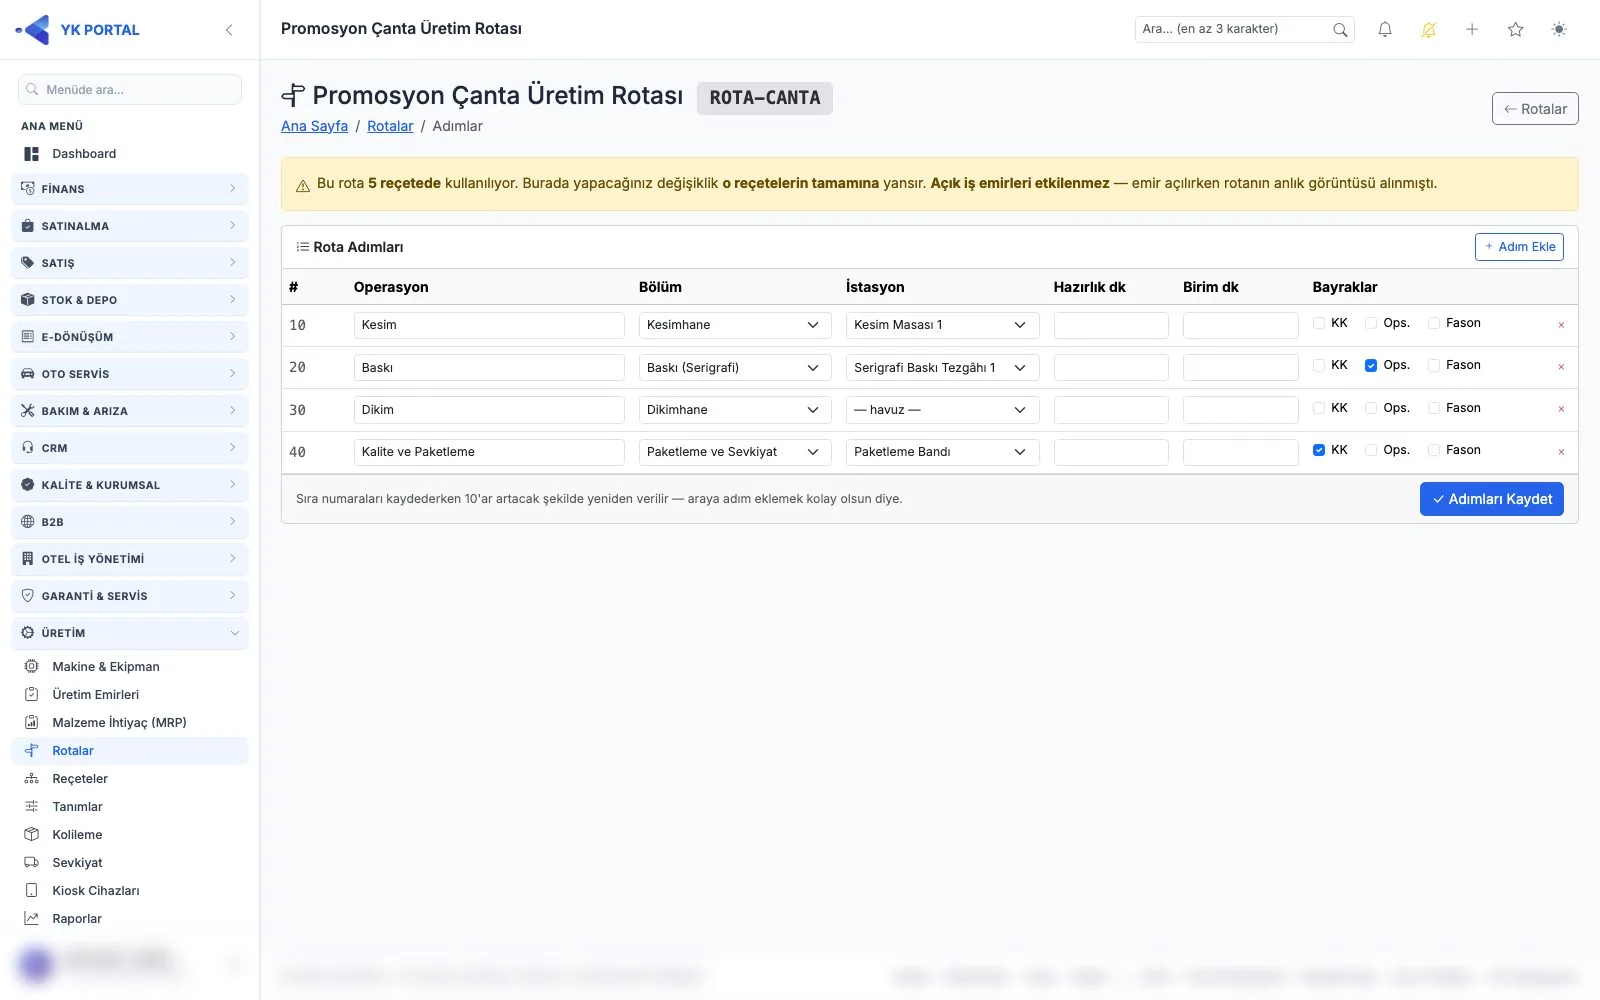
Rota, işin başından sonuna izlenecek operasyonları sırayla listeler. Sıra numaraları birer birer değil, onar onar verilir: 10, 20, 30, 40. Böylece sonradan araya bir işlem girmesi gerektiğinde mevcut numaraları yeniden düzenlemeden 15 ya da 25 gibi bir değer yazarak adımı doğru yere yerleştirirsiniz. Bu küçük alışkanlık, üretim akışı büyüdükçe rota bakımını kolaylaştırır ve numaraların karışmasını önler.
Yerleşim: belirli tezgah mı, havuz mu?
Her adımda işin nerede yapılacağını iki türlü belirtebilirsiniz. Adıma doğrudan bir istasyon seçerseniz iş yalnız o tezgahın kuyruğuna düşer. Yalnızca bölüm seçtiğinizde adım havuza dönüşür; o bölümdeki tezgahların hepsi işi üstlenebilir. Birbirinin aynı makinelerin çalıştığı dikimhane gibi alanlarda havuz kullanımı genellikle daha doğru sonuç verir, çünkü boşta kalan tezgah işi hemen alır. Baskı gibi tek makineye özgü işlemlerde ise istasyon seçmek akışı netleştirir. Adım hiçbir istasyona ya da bölüme bağlanmazsa tezgah ekranındaki kuyruk boş görünür.
Hazırlık ve birim süre: verimliliğin ölçüsü
Adım bazında hazırlık süresi ve birim süre dakika cinsinden girilir. İstasyon Verimliliği raporu bu değerleri hedef standart kabul eder ve gerçekleşen bildirimlerle karşılaştırır. Süre yazılmadığında standart sıfır kalır, oran hesaplanamaz ve rapor anlamsız ya da aşırı yüksek görünür. Bu bir sistem hatası değil, tanımın eksik bırakılmasıdır. Verimlilik takibi yapmak istiyorsanız her adıma gerçekçi bir birim süre girmeniz gerekir.
Yarı mamul, fason, kalite ve talimat
Bir adımın çıktısını stoklamayı seçerseniz, o operasyon tamamlandığında belirttiğiniz yarı mamul karta stok girişi oluşur. Böylece ara ürün raporlarda görünür, başka bir üretim emrinde kullanılabilir veya satılabilir. Fason işaretlenen adım dış firmada yapılır ve malzeme fason deposuna aktarılır. Ayrıca adım için kalite kontrolü zorunlu ya da isteğe bağlı tutabilir, operatörün ekranında görmesini istediğiniz talimat metnini adıma iliştirebilirsiniz.
Örnek: promosyon çanta rotası
Dört adımlı basit bir akış şöyle kurulur: 10 numaralı kesim adımı kesimhane havuzunda, birim süresi 0,5 dakika. 20 numaralı baskı adımı BSK-01 istasyonuna bağlı, 1,2 dakika. 30 numaralı dikim adımı dikimhane havuzunda, 3,0 dakika. 40 numaralı paketleme adımı PKT-01 istasyonunda, 0,4 dakika. Bu rotada hiçbir adımın çıktısı stoklanmaz; ürün yalnız son operasyon bildirildikten sonra kolileme havuzuna düşer.
Rota canlı bağdır, kopya değil
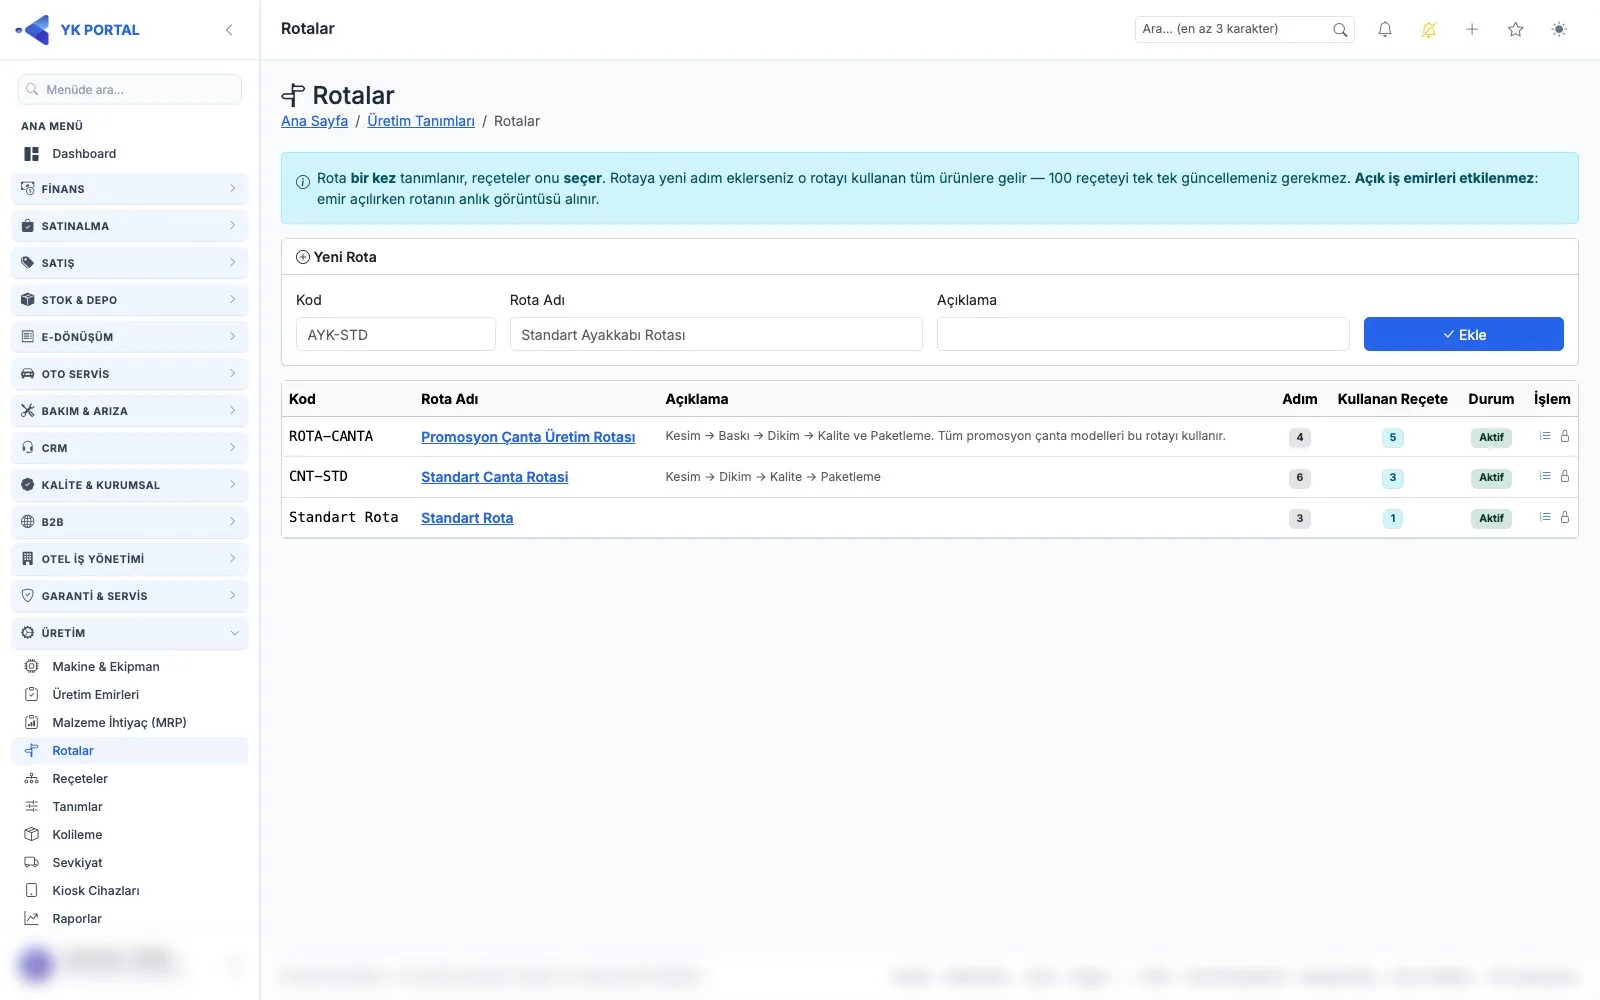
Rotaya eklediğiniz bir adım, o rotayı kullanan bütün reçetelere anında yansır. Bu davranış bilerek böyle kurgulanmıştır; ortak akışı tek yerden güncellemenizi sağlar. Halihazırda açılmış üretim emirleri ise kendi kopyasını taşıdığı için etkilenmez, yarı biten iş bozulmaz. Tek bir ürünün farklı davranması gerekiyorsa rotayı bölmek yerine ilgili reçetede adım sapması tanımlarsınız: adımı atlayabilir, süresini değiştirebilir veya yalnız o ürüne özel ek adım ekleyebilirsiniz.
Adım adım
- 1Üretim > Rotalar ekranından yeni bir rota açın ve tanımlayıcı bir ad verin.
- 2Operasyonları 10, 20, 30 şeklinde artan sıra numaralarıyla ekleyin ki sonradan araya adım sığdırabilesiniz.
- 3Her adımda yerleşimi belirleyin: belirli bir tezgah için istasyon seçin, tüm bölüm çalışsın istiyorsanız yalnız bölümü seçip havuz bırakın.
- 4Adımın hazırlık süresini ve birim süresini dakika olarak girin; verimlilik raporunun hedefi bu değerlerdir.
- 5Ara çıktı stoğa yazılacaksa çıktısı stoklanır seçeneğini işaretleyin ve ilgili yarı mamul kartı gösterin.
- 6Dış firmada yapılacak operasyonu fason olarak işaretleyin; malzeme fason deposuna transfer edilir.
- 7Adım için kalite kontrolünü zorunlu ya da opsiyonel olarak belirleyin ve operatöre gösterilecek talimatı yazın.
- 8Rotayı kaydedip ilgili reçetelere bağlayın; ürüne özel farklılıkları reçetedeki adım sapmalarıyla yönetin.
Ekrandaki alanlar
- Sıra numarası
- Adımın akıştaki yeri. 10'ar artırarak verilir; araya yeni operasyon eklemek kolaylaşır.
- Yerleşim — İstasyon
- Adıma tek bir tezgah seçilirse iş yalnız o tezgahın kuyruğuna düşer.
- Yerleşim — Bölüm (havuz)
- Yalnız bölüm seçilirse adım havuz olur; o bölümdeki her tezgah işi alabilir.
- Hazırlık süresi (dk)
- Operasyona başlamadan önceki hazırlık için öngörülen dakika. Verimlilik hesabında hedef kabul edilir.
- Birim süresi (dk)
- Bir adet için öngörülen dakika. Girilmezse standart süre sıfır kalır ve verimlilik hesaplanamaz.
- Çıktısı stoklanır
- İşaretlenirse adım bitiminde seçilen yarı mamul karta stok girişi oluşur; ara ürün raporlanır, başka emirde kullanılabilir veya satılabilir.
- Fason
- Adım dış firmada yapılır; malzeme fason deposuna transfer edilir.
- Kalite kontrol gerekli
- Adım sonunda kalite kontrolünü zorunlu tutar.
- Opsiyonel
- Kalite kontrolünün isteğe bağlı yapılabileceğini belirtir.
- Talimat
- Operatörün adımda görmesi gereken açıklama metni.
İpuçları ve dikkat edilecekler
İlgili özellikler
- Reçeteler — Üretim Programında Ürün Ağacı Yönetimi
Reçete; bir ürünü, izleyeceği rotayı ve her adımda harcanacak malzemeleri tek kayıtta birleştirir. Versiyon ve durum yönetimi, varyanta özel reçeteler ve çok seviyeli patlatma aynı ekrandan yürür.
- İstasyonlar — Üretim Programı Tanımları
İstasyon, işin gerçekte yapıldığı noktadır; tipi, bağlı depoları, kiosk kullanımı ve kapasite değerleriyle tanımlanır. Doğru kurulan istasyon, malzemenin nereden düşeceğini ve mamulün nereye gireceğini netleştirir.
- Kiosk Tezgah Ekranı | Üretim Takip Programı
Kiosk, operatörün tezgah başında kullandığı dokunmatik ekrandır; portalden bağımsız çalışır, kullanıcı adı ve parola istemez, oturumu düşmez.
- Üretim Raporları | Üretim Takip Programı
Üretim menüsündeki Raporlar bölümü, sahadan toplanan bildirimleri on ayrı rapora dönüştürür. Hepsi filtrelenebilir, sayfalanır ve tablo halinde dışarı alınabilir.
Adım adım anlatım ve ekran ayrıntıları: kullanım kılavuzunda bu bölüm →